Absaugung Werkstatt

An Schleifplätzen, Schweißtischen, Sägen sowie Fräs- und Trennstationen entsteht täglich das, was in Handwerks- und Industriebetrieben niemand im Raum haben will: Metall- und Schleifstaub, Steinstaub, Schweißrauch und Ölnebel. Diese Emissionen belasten nicht nur die Atemluft Ihrer Mitarbeiter, sie setzen sich auch in Führungen, Lagern und Steuerungen ab, verkürzen Wartungsintervalle und schlagen sich langfristig in Hallenkonstruktion und Bausubstanz nieder. Eine geplante Absaugung in der Werkstatt ist deshalb keine Komfortfrage, sondern betrifft gleich drei Ebenen: Arbeitsschutz, Anlagenverfügbarkeit und Rechtssicherheit gegenüber Berufsgenossenschaft und Aufsichtsbehörde.

Genau hier setzen wir an. RICHTERS Absaug- und Filtertechnik begleitet Metallbauer, Schlossereien, Werkzeugbaubetriebe und Schweißbetriebe als Systemanbieter über den gesamten Weg: von der Beratung über die Auslegung der Erfassung und Luftführung, den Anlagenbau und die Inbetriebnahme bis hin zur dauerhaften Filterversorgung und Wartung. Sie erhalten eine auf Ihren Betrieb ausgelegte Lösung statt eines Katalogprodukts – und einen Ansprechpartner, der die Anlage auch nach Jahren noch kennt.

Diese Seite ordnet die typischen Anwendungsfälle ein und zeigt, welche Erfassungsstrategie zu welcher Emissionsart passt. Zu jedem Bereich verlinken wir auf die vertiefenden Spezialseiten mit den technischen Details.

Absaugung in der Werkstatt: Anforderungen an Betriebe in Handwerk und Industrie

Angesprochen sind Betriebe, in denen täglich an mehreren Arbeitsplätzen Späne, Stäube und Rauche anfallen: Metallbau und Schlosserei, Schweißfachbetriebe, Zerspanung und Trenntechnik, Werkzeugbau und Zulieferbetriebe sowie Instandhaltungs- und Reparaturwerkstätten in der Industrie. So unterschiedlich die Prozesse sind – die betrieblichen Anforderungen an eine Absauganlage in der Werkstatt gleichen sich.

Sie muss die Arbeitsplatzgrenzwerte sicher unterschreiten und die Maßnahmen abdecken, die sich aus Ihrer Gefährdungsbeurteilung ergeben. Sie soll Maschinen, Werkstücke und Steuerungen sauber halten, damit Toleranzen und Oberflächenqualität reproduzierbar bleiben. Sie reduziert Staubablagerungen auf Anlagen, Kabelpritschen und Hallenflächen, die als Brandlast wirken. Und sie senkt ungeplante Stillstände, weil weniger Reinigungsaufwand und weniger verschleißbedingte Störungen anfallen.

Fachlich entscheidend ist das Grundprinzip: erfassen an der Entstehungsstelle, nicht im Raum verdünnen. Nur wenn Erfassungselemente dicht am Prozess sitzen, in Richtung des austretenden Partikel- oder Rauchstroms ausgerichtet sind und den Arbeitsablauf nicht behindern, wird die Absaugung im Alltag auch tatsächlich genutzt. Für die Auswahl zählt zudem nicht der Anschaffungspreis allein, sondern die Betriebskosten über die Lebensdauer aus Energie, Filterwechseln und Staubentsorgung. Die folgenden drei Abschnitte zeigen Anwendungsfälle, Anlagentechnik und die rechtlichen Rahmenbedingungen im Detail.

Beispiele für Einsatzbereiche in der Werkstatt

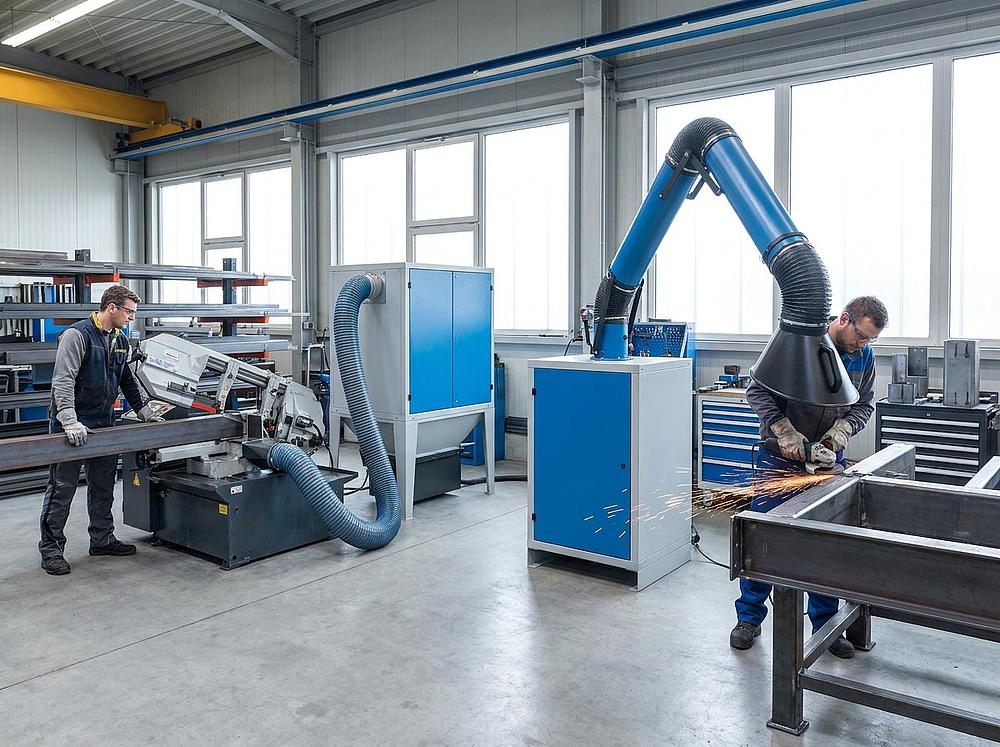
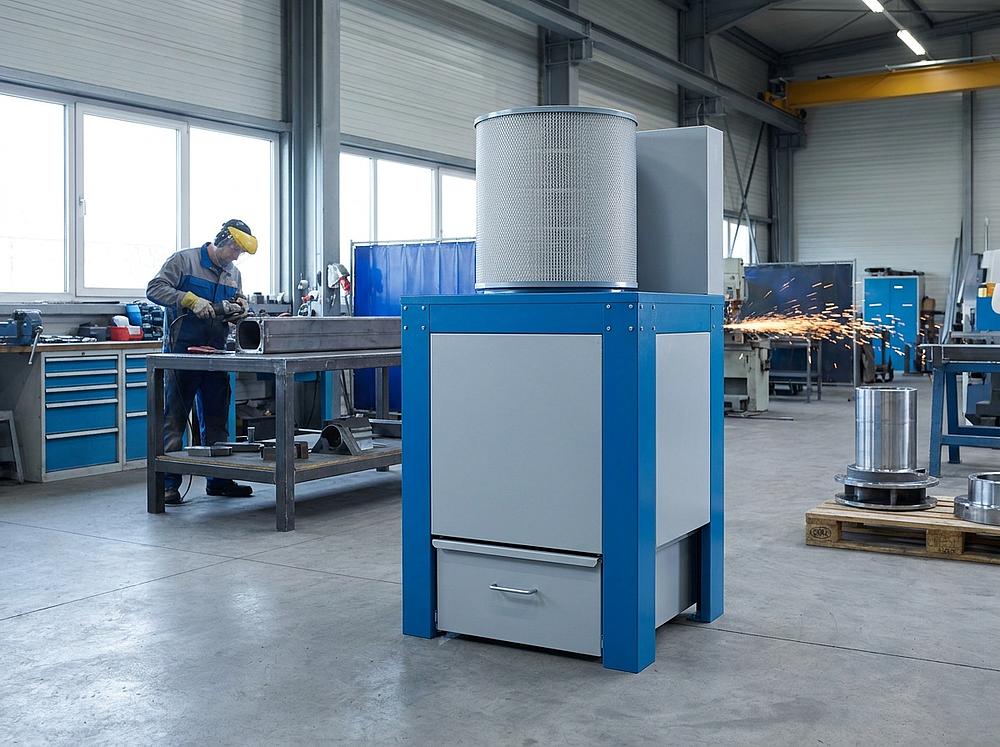
Schleif- und Entgratplätze in der Metallbearbeitung – hier fällt trockener, häufig funkenbehafteter Metallstaub unmittelbar im Griffbereich des Mitarbeiters an.

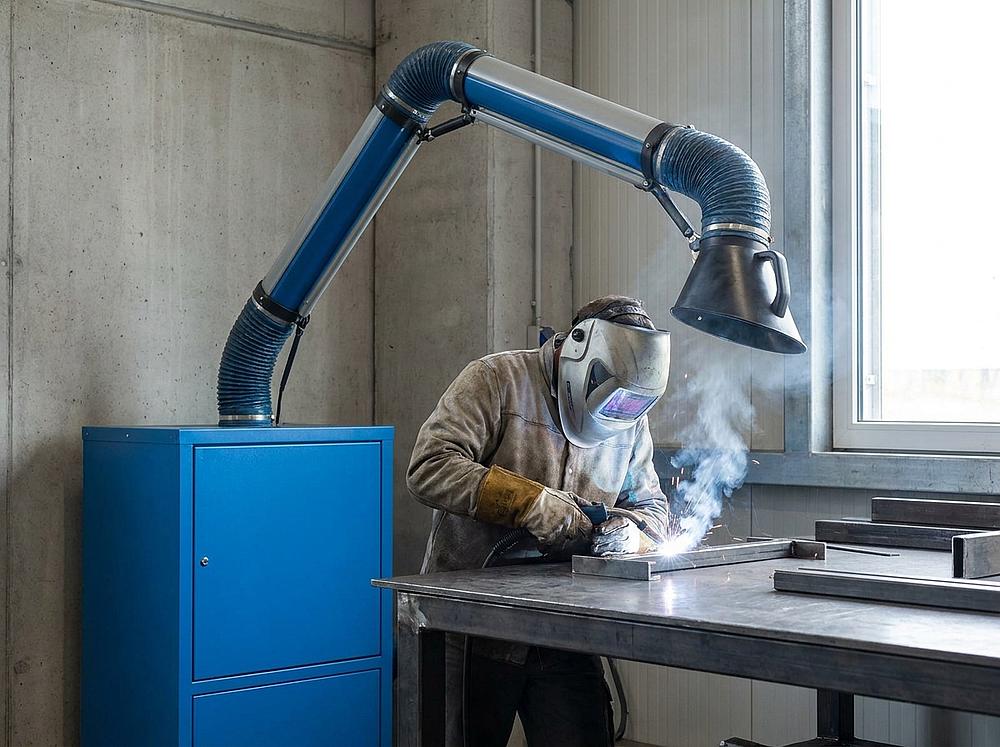
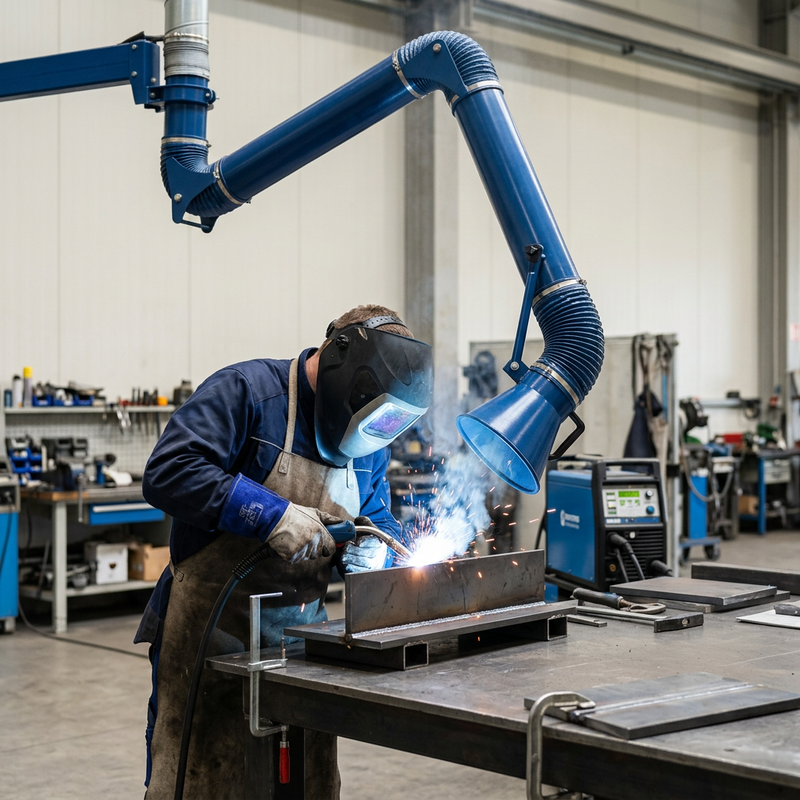
Schweiß- und Schneidarbeitsplätze – der thermisch aufsteigende Schweißrauch erreicht ohne gezielte Erfassung direkt den Atembereich.

Trenn- und Sägestationen – kurze, intensive Emissionsspitzen mit grobem Spananteil und lungengängigem Feinstaub.

Handschleifbereiche in der Oberflächenbearbeitung – wechselnde Positionen am Werkstück verlangen eine mitgeführte oder flächig wirkende Erfassung.

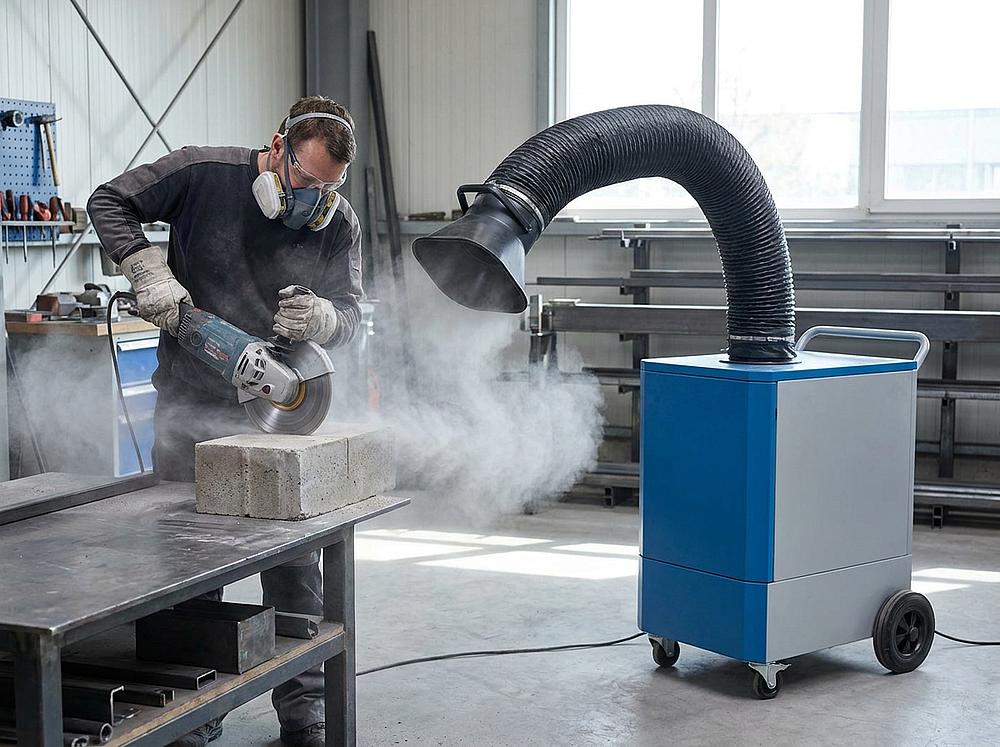
Trennen und Sägen von Stein und Beton – beim Zuschnitt sowie bei Verschalungsarbeiten entsteht mineralischer Staub, der direkt an der Trennstelle erfasst werden sollte.

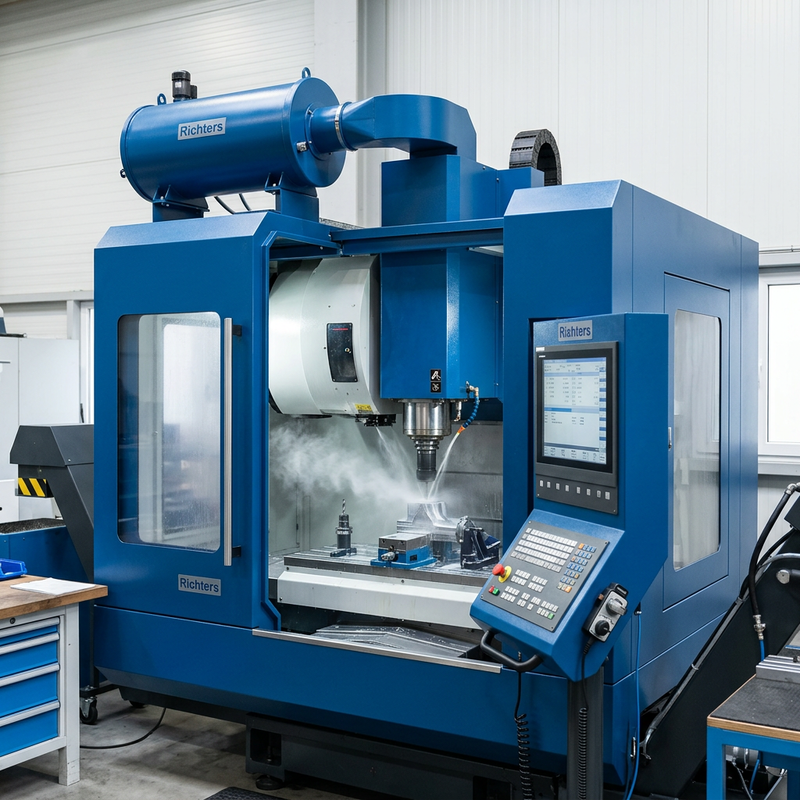
Werkzeugmaschinen mit Kühlschmierstoffeinsatz – beim Drehen, Fräsen und Schleifen entsteht Öl- und Emulsionsnebel im Maschinenraum.

Strahl- und Poliervorgänge – feine Strahlmittel- und Polierstäube verteilen sich ohne Absaugung rasch in der gesamten Halle.

Löt- und Klebearbeitsplätze – Dämpfe und Aerosole treten in kleinen Mengen aus, dafür sehr dicht am Kopf des Beschäftigten.

Reinigungs- und Instandhaltungszonen – abgelagerte Stäube dürfen aus Gefahrstoffgründen nicht einfach ausgeblasen werden; eine Absaugung mit geeignetem Aufsatz übernimmt die sichere Entfernung.

Wechselnde Montagearbeitsplätze in Hallen – hier muss die Absaugung am Arbeitsplatz beweglich bleiben und der Montagefolge nachgeführt werden.

Für jeden dieser Bereiche unterscheidet sich die passende Technik – die Details dazu finden Sie in den folgenden Abschnitten.
Zentrale oder dezentrale Absaugung: die Systementscheidung

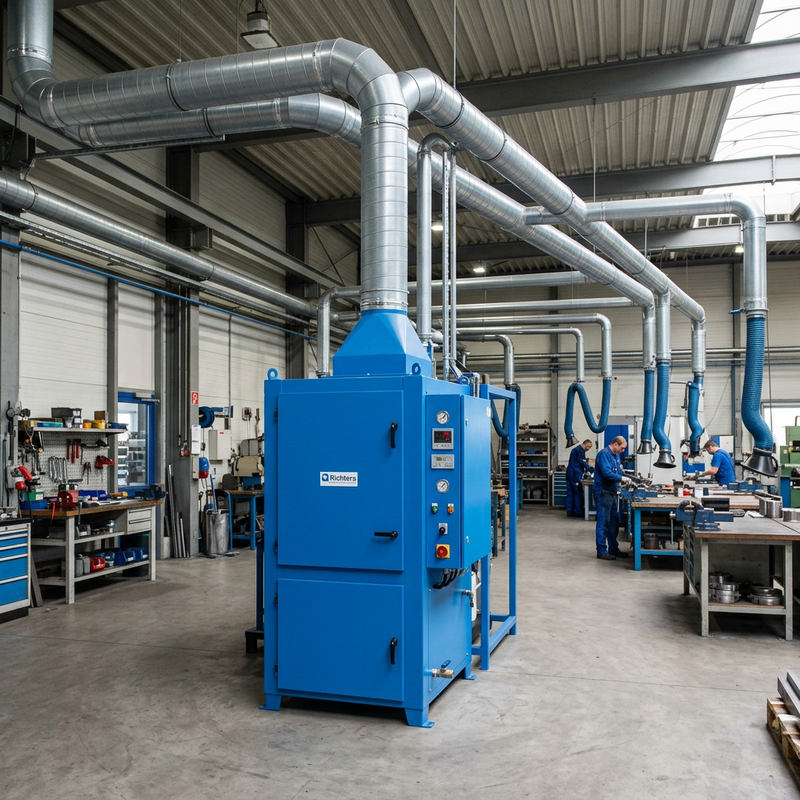
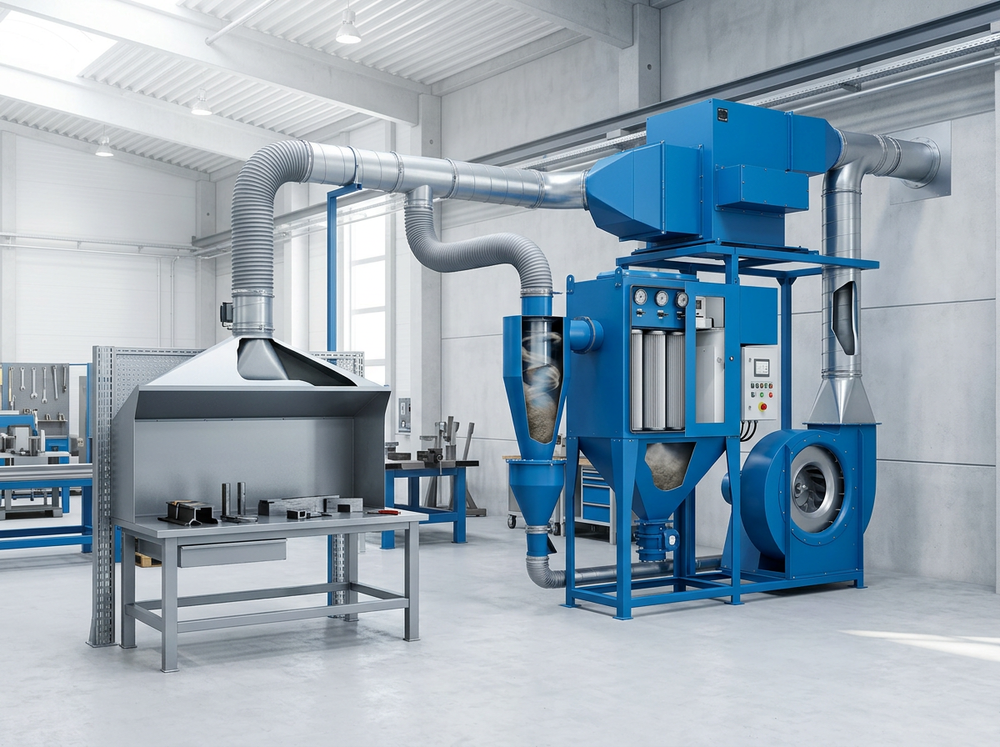
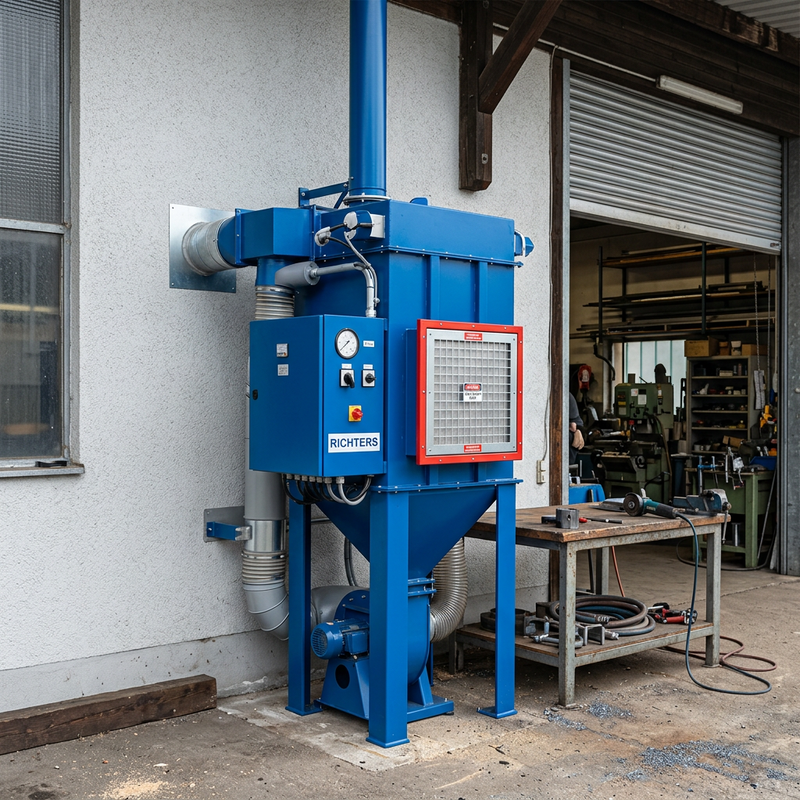
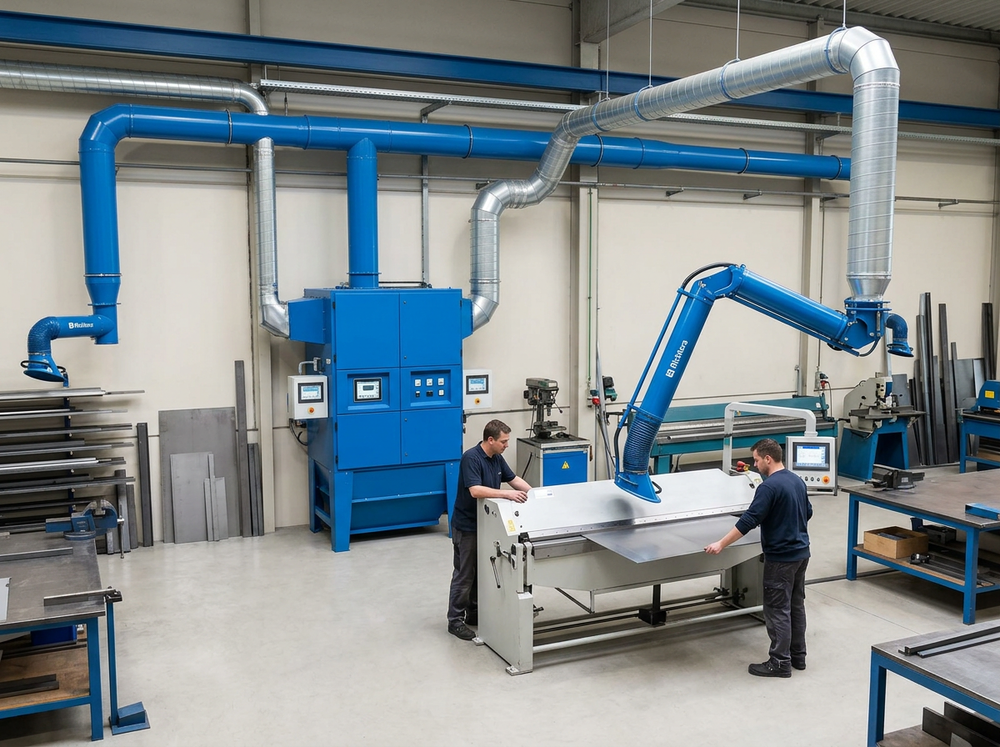
Stationäre Lösungen lassen sich grundsätzlich in zwei Richtungen planen. Eine zentrale Anlage mit Rohrnetz rechnet sich, wenn viele feste Absaugstellen zusammengeschaltet werden, die Auslastung hoch ist und im kontinuierlichen Betrieb abgesaugt wird. Dann sprechen die zentrale Staubentsorgung über einen gemeinsamen Sammelbehälter oder Container sowie eine einheitliche Fortluft- beziehungsweise Umluftführung klar für ein zusammenhängendes System – auch weil sich Ventilator und Filter außerhalb der Halle aufstellen lassen. Dezentrale Einzelgeräte direkt an der Maschine sind dagegen die bessere Wahl bei wenigen Arbeitsplätzen, geringer Gleichzeitigkeit, angemieteten Hallenflächen oder wenn Umbauten der Produktionsfläche bereits absehbar sind.

Für die Entscheidung wägen wir gemeinsam mit Ihnen Investitions- und Betriebskosten, den Gleichzeitigkeitsfaktor, Platzbedarf, Schallschutz, die spätere Erweiterbarkeit und den Aufstellort innerhalb oder außerhalb der Halle ab. In der Praxis erweisen sich Mischkonzepte häufig als sinnvollste Lösung: ein zentrales System für die Dauerverbraucher, ergänzt um Einzelgeräte an selten genutzten Plätzen. Wichtig ist der Zeitpunkt – bei der Planung von Industrieabsauganlagen muss die Systementscheidung vor der Rohrnetzplanung fallen, weil sie Rohrdurchmesser, Ventilatorauslegung und Filtergröße festlegt. Nachträgliche Änderungen sind erfahrungsgemäß deutlich teurer als eine sauber ausgelegte Anlage.

Mobile Absauganlagen für wechselnde Arbeitsplätze

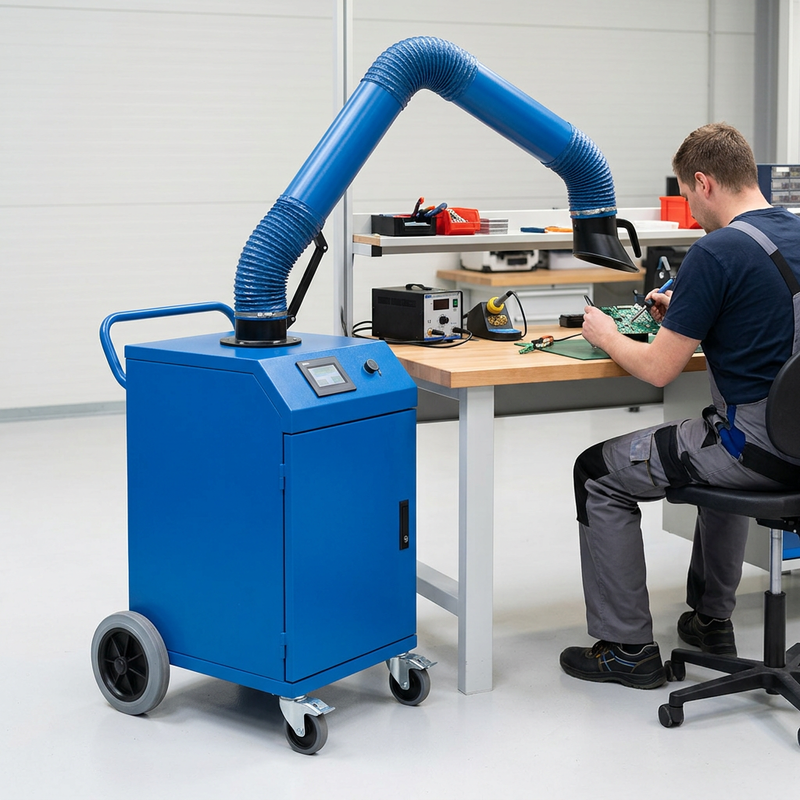
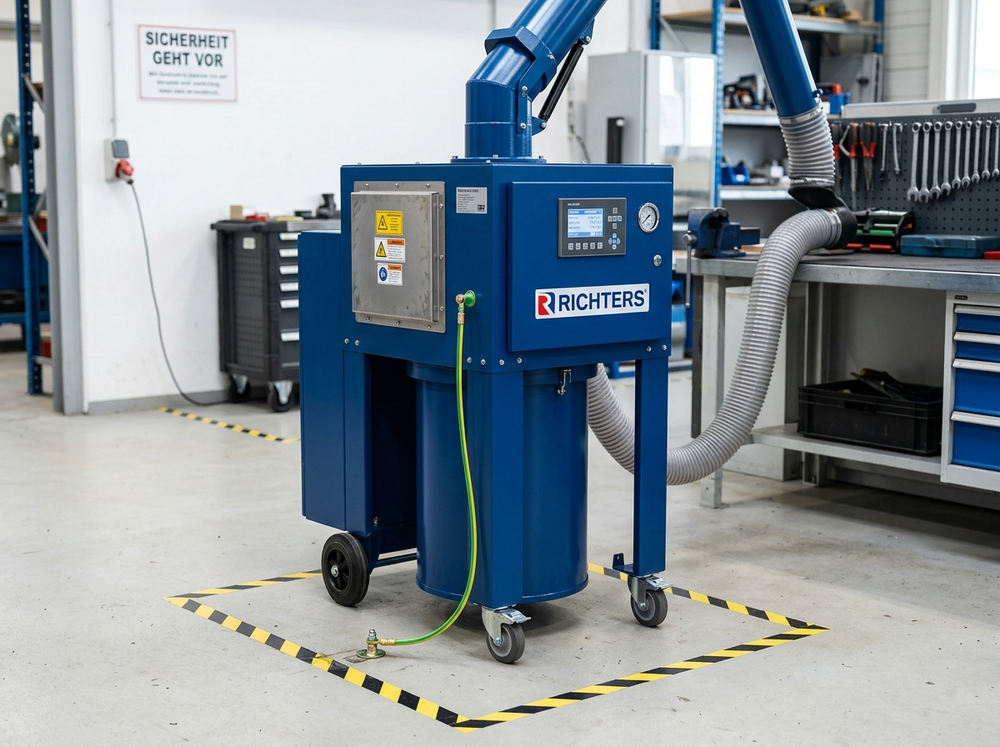
Bleibt der Arbeitsort nicht gleich, scheidet ein festes Rohrnetz aus – hier kommt als dritte Systemvariante eine fahrbare Lösung ins Spiel. Auf Rollen geführte Geräte mit Absaugarm oder Saugschlauch fahren Sie dorthin, wo gerade gearbeitet wird: an Montage- und Reparaturstellen mit wechselnden Standorten, bei Service- und Baustelleneinsätzen, an temporär eingerichteten Schweiß- oder Schleifplätzen sowie in Werkstätten, die überhaupt kein Rohrnetz haben.

Für den gewerblichen Dauereinsatz zählen andere Kennzahlen als im Baumarktsegment. Wir prüfen mit Ihnen Volumenstrom und verfügbaren Unterdruck direkt am Erfassungselement, die Filterklasse und die Art der Filterabreinigung, die Zulässigkeit einer Umluftrückführung in die Halle, den Schallpegel am Arbeitsplatz, den benötigten Stromanschluss sowie Gewicht und Manövrierbarkeit auf Ihren Hallenböden – inklusive Schwellen, Rampen und Türbreiten.

Genauso wichtig ist eine ehrliche Abgrenzung: Eine mobile Absauganlage ersetzt keine stationäre Technik. Sobald durchgehend im Mehrschichtbetrieb abgesaugt wird, große Staub- oder Spänemengen anfallen oder mehrere Arbeitsplätze gleichzeitig versorgt werden müssen, ist die feste Lösung wirtschaftlicher und betriebssicherer. Mobile Geräte spielen ihre Stärke bei zeitlich begrenzten und wandernden Tätigkeiten aus.

Mehr erfahren: Details, Bauformen und technische Daten finden Sie auf unserer Spezialseite zu mobilen Absauganlagen.

Anwendungsfälle: Staub, Rauch und Nebel nach Emissionsart

Nicht der Maschinentyp entscheidet über Erfassung, Filtermedium, Abreinigung und Schutzkonzept, sondern der Stoff, der am Prozess entsteht. Vier Leitfälle prägen die Werkstattpraxis: Metall- und Schleifstaub fällt trocken an, ist abrasiv und führt beim Schleifen und Trennen Funken mit – Brandschutz und Vorabscheidung stehen im Vordergrund. Steinstaub und Betonstaub entstehen beim Sägen, Trennen und bei Umfüllprozessen und werden ebenfalls trocken über Patronenfilteranlagen abgeschieden. Schweißrauch besteht aus alveollengängigen Metalloxidpartikeln im Submikrometerbereich, die tief in die Lunge gelangen. Öl- und Emulsionsnebel aus der Zerspanung sind flüssige Aerosole: Bei Ölnebel und Emulsionsnebel kommt mechanische Filtertechnik zum Einsatz, bei Ölrauch elektrostatische.

Vor jeder Anfrage sollten deshalb einige Punkte geklärt sein: Welcher Stoff fällt in welcher Menge an? Wie hoch sind Temperatur und Funkenflux? Ist das Material brenn- oder explosionsfähig? Wird trocken oder mit Kühlschmierstoff bearbeitet? Wie viele Arbeitsplätze sind betroffen, und ist Umluft- oder Fortluftführung vorgesehen?

Vorsicht bei Mischbetrieb: Aluminium zusammen mit Stahl abzusaugen, erfordert aufgrund der unterschiedlichen Staubcharakteristik eine Einzelfallprüfung. Die folgenden Blöcke ordnen die Fälle bewusst nur ein – die technische Tiefe liegt auf den jeweils verlinkten Spezialseiten.

Steinstaub und Betonstaub in der Werkstatt

Beim Sägen und Trennen von Stein und Beton sowie beim Reinigen von Verschalungen entsteht mineralischer Staub, der sich schnell in der Halle verteilt, wenn er nicht direkt an der Entstehungsstelle erfasst wird. Gleiches gilt für Umfüllprozesse staubhaltiger Produkte wie Granulat, Pulver, Sand oder Gestein.

Für diese Anwendungen setzen wir grundsätzlich auf Patronenfilteranlagen mit Jet-Impuls-Abreinigung – das effizienteste Verfahren für den Nicht-ATEX-Bereich. Die gefilterte Luft lässt sich in aller Regel in die Werkstatt zurückführen.

Bei gleichzeitigem Schleifstaub- und Funkenaufkommen, etwa beim Trennen mit Winkelschleifern, empfiehlt sich ein Funkenvorabscheider vor der Filteranlage als Brandschutzmaßnahme.

Ölnebel und Emulsionsnebel aus der Zerspanung

Drehmaschinen, Bearbeitungszentren, Schleifmaschinen und nachgeschaltete Waschanlagen erzeugen bei hohen Drehzahlen und Hochdruckkühlung feine flüssige Aerosole: Der Kühlschmierstoff wird am Werkzeug zerschlagen und verlässt den Arbeitsraum als schwebender Nebel. Anders als trockener Staub setzt sich dieser Nebel überall dort ab, wo die Luft ihn hinträgt – als rutschiger Film auf Hallenböden, als klebrige Schicht auf Maschinenverkleidungen, Schaltschränken und Elektronik und in Form von Ablagerungen an Hallendecke und Dachkonstruktion. Die Folgen sind messbar: Aerosolbelastung der Atemluft, erhöhte Rutschgefahr, beschleunigter Verschleiß an Sensorik und Steuerungen sowie zusätzlicher Reinigungsaufwand.

Für die Abscheidung setzen wir prozessabhängig auf unterschiedliche Verfahren: Bei Ölnebel und Emulsionsnebel kommen mechanische Abscheider mit mehreren wählbaren Filterelementen zum Einsatz, bei reinem Ölrauch elektrostatische Abscheider, deren Hauptfilter nicht gewechselt, sondern gereinigt wird. Bei hohem Flüssigkeitsanteil schützt ein vorgeschalteter Vorabscheider die Technik: Er verhindert, dass Filterelemente zu schnell sättigen oder elektrostatische Geräte überflutet werden. Das abgeschiedene Medium lässt sich häufig in den Maschinenkreislauf zurückführen, abhängig vom Zustand des Kühlschmierstoffs. Entscheidend für die Gerätewahl ist zudem, ob wassergemischte Emulsion oder reines Schneidöl im Einsatz ist – ölbasierte Nebel sind feiner und zäher und verlangen eine andere Stufenfolge als Emulsionsnebel.

Vorrangig bleibt jedoch die Erfassung am Entstehungsort: gekapselter Maschinenraum, dichte Türen und eine bedarfsgerechte Ölnebelabsaugung direkt am Arbeitsraum. Absaugleistung und Anschluss stimmen wir dabei mit Ihrem Maschinenhersteller ab.

Metallstaub und Schleifstaub absaugen

Beim Schleifen, Entgraten, Trennen und Polieren löst sich Material in feinsten Partikeln, die den Arbeitsbereich häufig heiß und funkenführend verlassen. Für Ihren Betrieb ist dabei weniger die Staubmenge das Problem als die Stoffcharakteristik: Aluminium- und Magnesiumstäube gelten als hochreaktiv und staubexplosionsfähig, Edelstahlbearbeitung setzt zusätzlich nickel- und chromhaltige Partikel frei, die toxikologisch kritisch zu bewerten sind. Eine Erfassung, die bei Baustahl unauffällig funktioniert, kann bei Leichtmetall zum Sicherheitsrisiko werden.

Bewährt haben sich in der Praxis mehrere Bausteine, die wir je nach Prozess kombinieren: Schleif- und Absaugtische mit integrierter Erfassung über Tischplatte und Rückwand, gelenkige Absaugarme und Hauben an wechselnden Werkstückpositionen sowie eine Funkenvorabscheidung vor dem Filter als Brandschutzmaßnahme. Bei Aluminium- und Magnesiumstäuben prüfen wir aufgrund der Staubexplosionsgefahr jede Anlage im Einzelfall. Welche Bauform einer Schleifstaubabsaugung passt, ergibt sich aus Werkstoff, Bearbeitungsdauer und Arbeitsplatzanordnung.

Aus der Stoffbewertung folgen unmittelbar die Einordnung in eine Staubklasse und der Umfang des Explosionsschutzes – beides behandeln wir im Sicherheitsabschnitt weiter unten auf dieser Seite.

Mehr erfahren: Vertiefende Informationen finden Sie auf unseren Spezialseiten zur Absaugung von Schleifstaub und zur Absaugung von Metallstaub.

Schweißrauch sicher erfassen

Beim Schmelzschweißen verdampft Metall und kondensiert zu ultrafeinen Partikeln, die die Filterfunktion der oberen Atemwege umgehen und bis in die Lungenbläschen vordringen. Bei Edelstahl kommt eine zweite Dimension hinzu: Es entstehen krebserzeugende Chrom(VI)- und Nickelverbindungen, für die deutlich strengere Beurteilungsmaßstäbe und ein konsequentes Minimierungsgebot gelten.

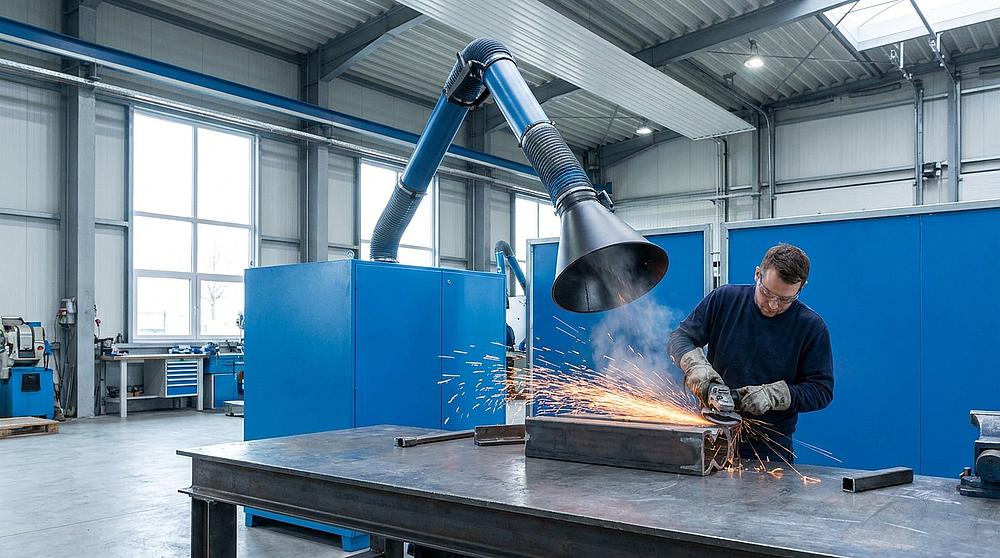
Die Absaugung beim Schweißen folgt deshalb einer klaren Rangfolge. Am wirksamsten arbeitet die Brenner- beziehungsweise Pistolenabsaugung, weil sie den Rauch unmittelbar am Lichtbogen erfasst und der Bewegung des Schweißers automatisch folgt. Es folgen Absaugarme und Absaughauben direkt an der Entstehungsstelle, danach Absaugtische und geschlossene Kabinen für Serienteile. Raumlufttechnische Hallenlösungen stehen bewusst am Ende – sie ergänzen die Erfassung, ersetzen sie aber nie. Wird die gereinigte Luft in die Halle zurückgeführt, sind bei Chrom-Nickel-Legierungen W3-geprüfte Geräte zwingend.

Drei Fehler sehen wir in Betrieben immer wieder: Absaugarme, die zu weit entfernt oder gegen die Rauchfahne positioniert sind; Erfassungselemente, die wegen schwergängiger Gelenke schlicht nicht nachgeführt und damit gar nicht genutzt werden; und ein zu knapp ausgelegter Erfassungsvolumenstrom, der thermisch aufsteigenden Rauch nicht mehr einfängt.

Mehr erfahren: Verfahren, Gerätebauformen und Auslegungsdetails finden Sie auf unserer Spezialseite zur Schweißrauchabsaugung.

Anlagentechnik: Vorabscheidung, Filter und Rohrnetz

Technisch betrachtet ist jede Absauganlage eine Kette aus sechs Gliedern: Erfassungselement, Rohrnetz, Vorabscheidung, Filterstufe, Ventilator und Fortluft- oder Umluftführung. Entscheidend für Ihren Betrieb ist, dass die schwächste Stelle die Leistung des Gesamtsystems bestimmt – ein hochwertiger Filter gleicht eine falsch positionierte Haube ebenso wenig aus wie ein starker Ventilator ein zu eng dimensioniertes Rohrnetz.

Am Anfang der Auslegung steht deshalb der Volumenstrom je Erfassungsstelle, berechnet aus Erfassungsgeometrie, Abstand und Emissionsverhalten des Prozesses – nicht aus pauschalen Richtwerten aus dem Katalog. Aus der Summe der Druckverluste über Rohrleitungen, Bögen, Vorabscheider und Filter ergibt sich anschließend die Ventilatorleistung, und damit der größte Posten der laufenden Energiekosten. Ebenso früh gehört die Luftführung geklärt: Umluftbetrieb hält die Hallenwärme im Gebäude, stellt dafür aber strenge Anforderungen an Filterleistung und Überwachung; Fortluftbetrieb ist filtertechnisch unkritischer, erfordert jedoch definierte Nachströmluft und erhöht im Winter die Heizlast.

Drei Punkte werden in Angeboten regelmäßig übergangen: das Entsorgungskonzept für den abgeschiedenen Filterstaub, die Zugänglichkeit für Filterwechsel und Wartung sowie der Schallschutz am Aufstellort. Die folgenden Abschnitte behandeln Vorabscheidung, Filtertechnik und Rohrnetz jeweils im Detail.

Zyklonabscheider und Vorabscheidung

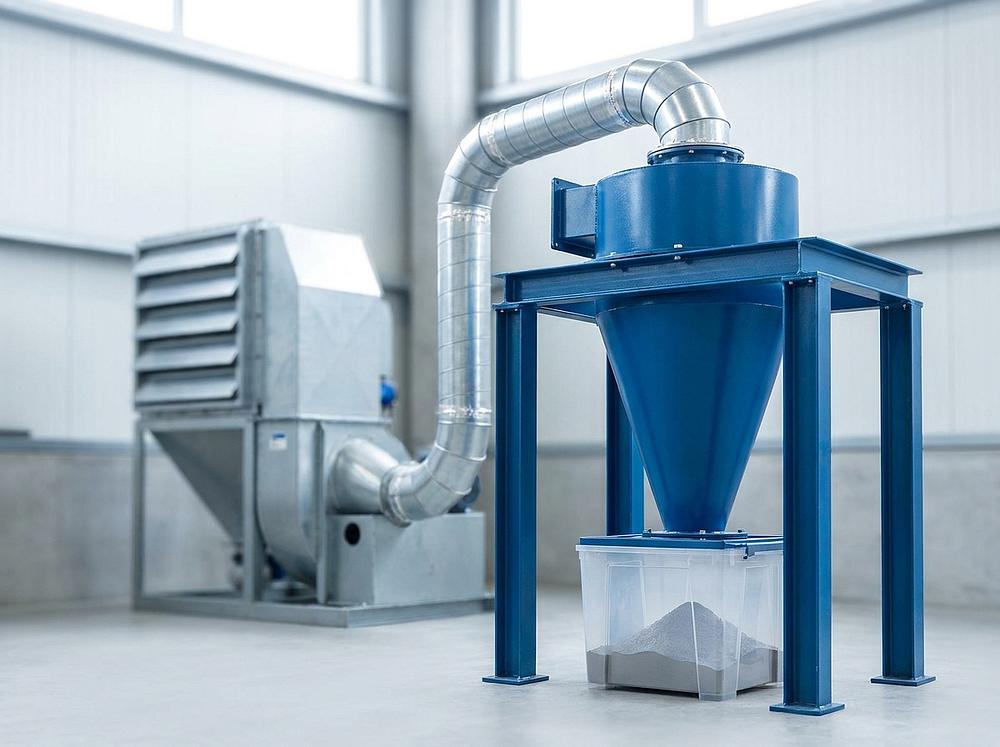
In einem Zyklonabscheider wird die staubbeladene Luft tangential in einen konischen Behälter geführt und in eine schnelle Rotation versetzt. Die Fliehkraft drückt die schweren Grobpartikel, Späne und glühenden Funken nach außen an die Wand, wo sie abgebremst nach unten in den Auffangbehälter rutschen, während der Luftstrom im Zentrum nach oben abzieht. Bewegliche Bauteile gibt es dabei nicht – die Trennung erfolgt rein strömungstechnisch; bei stark abrasiven Stäuben ist dennoch mit Verschleiß an der Behälterwand zu rechnen.

Der betriebliche Nutzen ist gut kalkulierbar: Die Filterstufe sieht nur noch den feinen Anteil, dadurch verlängern sich die Standzeiten erheblich, Filterwechsel und Wartungseinsätze werden seltener und die Kosten pro Betriebsstunde sinken. Gleichzeitig senkt die Abscheidung mitgeführter Funken das Brandrisiko im Filtergehäuse deutlich, und das trockene Grobmaterial im Behälter lässt sich einfacher entsorgen oder als Wertstoff verwerten.

Wirtschaftlich besonders lohnend ist die Vorabscheidung bei grobem Metallschleifstaub, Strahlmittelrückständen und mineralischen Stäuben wie Stein- oder Betonstaub. Wichtig für Ihre Planung: Feinstaub wird im Zyklon nicht zurückgehalten – eine nachgeschaltete Filterstufe bleibt bei lungengängigen Stäuben immer zwingend erforderlich, insbesondere bei Umluftbetrieb.

Mehr erfahren: Bauformen, Kennlinien und Auslegung finden Sie auf unserer Spezialseite zum Funkenvorabscheider.

Entstauber und Filtertechnik richtig auslegen

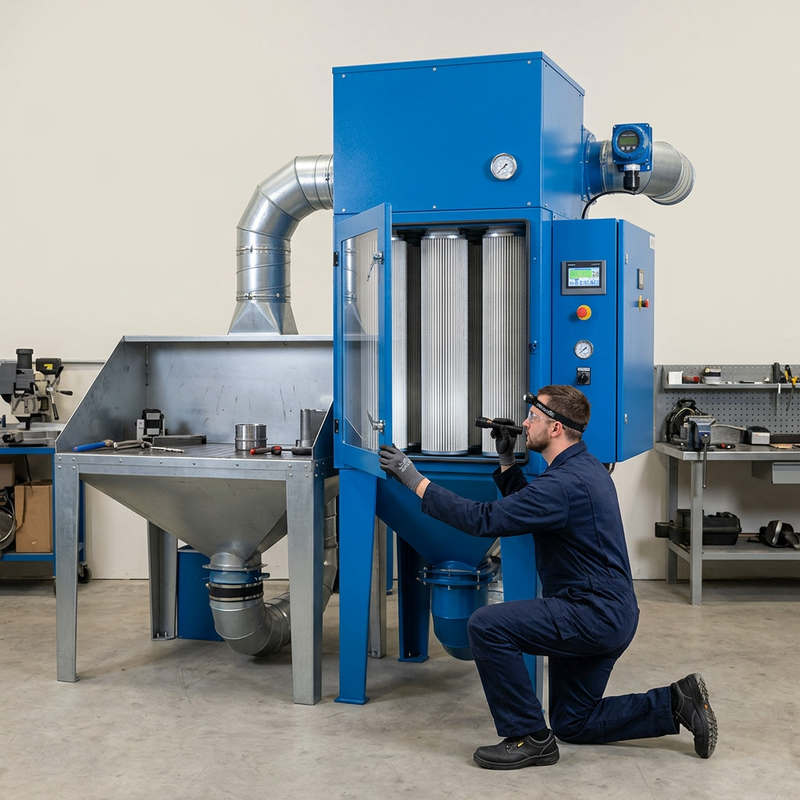
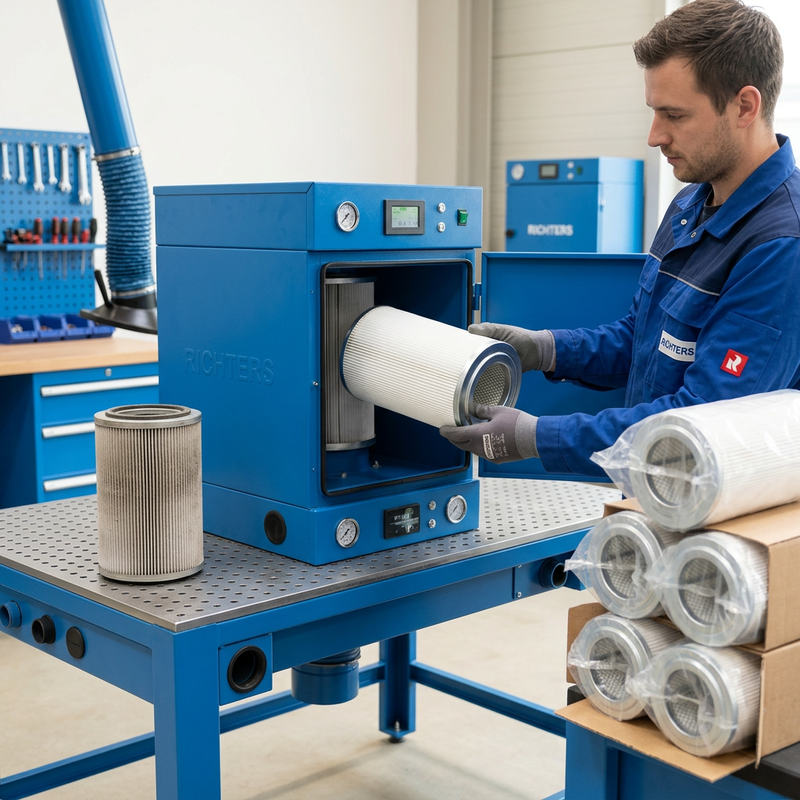
Nach der Vorabscheidung entscheidet die Filterstufe darüber, wie sauber die Luft tatsächlich wird. Im Entstauber trennt ein Filtermedium – bei uns grundsätzlich Patronen aus Polyester-Vlies, Taschenfilter setzen wir nur noch in Ausnahmefällen ein – den Feinstaub aus dem Luftstrom; die Oberflächenbeschichtung richtet sich nach der Staubart: PTFE-Membranen für feine, haftende oder hygroskopische Stäube, antistatische Ausführungen für elektrostatisch aufladbare Partikel, ölabweisende Ausrüstungen bei fetthaltigen Anteilen. Kernkennzahl ist die Filterflächenbelastung, also der Volumenstrom je Quadratmeter Filterfläche. Fällt sie zu hoch aus, steigt der Druckverlust dauerhaft an, der Ventilator zieht mehr Energie, die Standzeit der Patronen sinkt und im ungünstigsten Fall kommt es zum Filterdurchbruch mit Reststaub in der Rein- oder Umluft.

Ebenso wichtig ist die Abreinigung: Druckluftimpuls, Rüttler oder Rotationsdüse müssen zur Betriebsweise passen. Im Dauerbetrieb wird online während des Absaugens abgereinigt, im Aussetzbetrieb reicht die Reinigung nach Schichtende. Der ausgetragene Staub gelangt je nach Menge in Behälter, Big-Bag oder über eine Austragsschnecke in den Sammelcontainer. Eine Differenzdruckmessung zeigt den Filterzustand jederzeit an und meldet Wechselbedarf, bevor Leistung verloren geht. Die Zuordnung zu den Staubklassen L, M und H behandeln wir im Sicherheitsabschnitt.

Mehr erfahren: Bauformen, Filtermedien und Auslegungsdaten finden Sie auf unserer Spezialseite zu Entstaubern.

Absaugrohre und Rohrnetzplanung

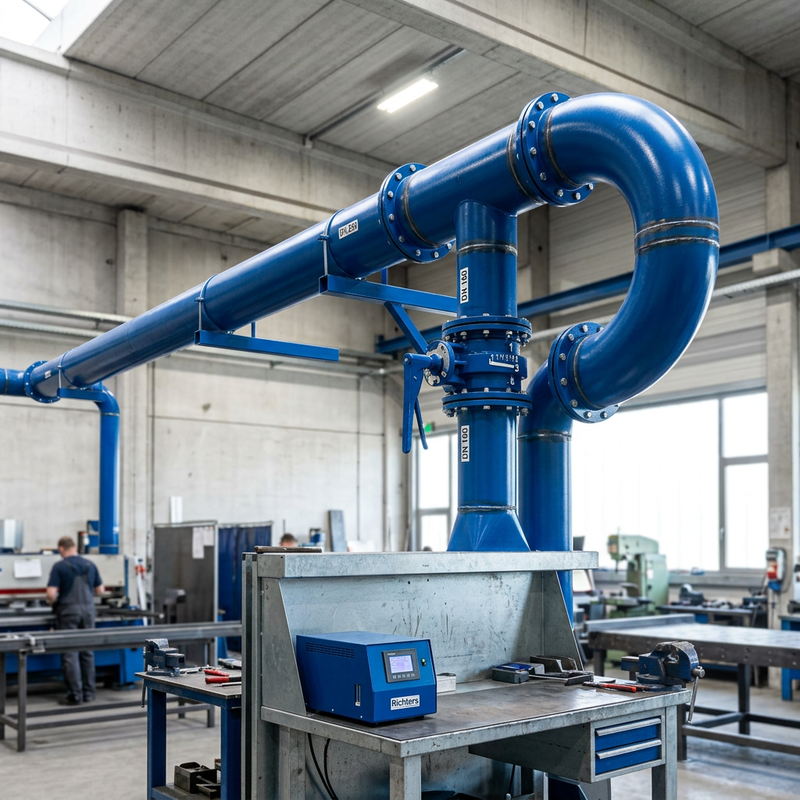
Im Rohrnetz entscheidet sich, ob die berechneten Volumenströme auch tatsächlich an jeder Erfassungsstelle ankommen. Maßgeblich ist die Mindestströmungsgeschwindigkeit, die je Staubart unterschiedlich ausfällt: Feiner Schleif- und Metallstaub verlangt andere Werte als grobe Metallspäne, die deutlich höhere Geschwindigkeiten zum Schweben benötigen. Wird sie unterschritten, lagert sich Material in den Leitungen ab, der Querschnitt wächst zu und es entsteht eine zusätzliche Brandlast. Aus Volumenstrom und Zielgeschwindigkeit ergeben sich die Rohrdurchmesser für jeden Strangabschnitt – zu große Querschnitte sind dabei genauso schädlich wie zu kleine.

Strömungsgünstig ausgeführte Bögen mit großem Radius und schräg einlaufende Abzweige statt scharfer Umlenkungen senken den Druckverlust erheblich; lange, gewellte Schlauchstrecken vermeiden wir konsequent, weil sie ein Vielfaches an Widerstand erzeugen. Über Drosselklappen und Absperrschieber verteilen wir den Volumenstrom gezielt auf die tatsächlich genutzten Stellen.

Bei Werkstoff und Ausführung der Absaugrohre richten wir uns nach dem Prozess: verzinkter Stahl im Standardfall, Edelstahl bei feuchten oder aggressiven Medien, Verschleißausführung mit erhöhter Wandstärke bei abrasiven Stäuben. Dichte Steck- und Flanschverbindungen, ausreichende Revisionsöffnungen für Reinigung und Inspektion sowie eine tragfähige Trassenführung im Hallenbau gehören dazu. Wichtig: Das Rohrnetz muss durchgehend elektrisch leitfähig ausgeführt sein – Potentialausgleich und Erdung behandelt der folgende Sicherheitsabschnitt.

Staubklassen, Explosionsschutz und Erdung in der Praxis

In Angeboten für Absauganlagen dominieren Volumenstrom und Preis – die sicherheitstechnischen Pflichtentscheidungen tauchen dagegen oft erst bei der Abnahme auf, wenn Änderungen teuer werden. Dabei ist der Explosionsschutz einer Absaugung kein Zusatzmodul, sondern das Ergebnis einer durchgehenden Kette: Gefährdungsbeurteilung, Wahl der Staubklasse, Zoneneinteilung, Potentialausgleich und eine nachvollziehbare Dokumentation. Reißt diese Kette an einer Stelle, verlieren Sie im Schadensfall nicht nur die Argumentationsgrundlage gegenüber Aufsichtsbehörde und Berufsgenossenschaft, sondern unter Umständen auch Ihren Versicherungsschutz.

Den Rahmen setzt die STOP-Rangfolge nach TRGS 500, für die Schweißrauchabsaugung ergänzt um TRGS 528: zuerst Substitution des Gefahrstoffs oder des Verfahrens, dann technische Maßnahmen, danach organisatorische und erst zuletzt persönliche Schutzausrüstung. Die Absaugung ist die technische Stufe und steht damit klar vor der PSA – sie macht Atemschutz jedoch nicht in jedem Fall entbehrlich, etwa bei kurzzeitigen Tätigkeiten außerhalb des Erfassungsbereichs.

Bei RICHTERS Absaug- und Filtertechnik klären wir diese Punkte bereits in der Angebotsphase mit Ihnen, weil sie Bauart, Werkstoffe und Prüfumfang der Anlage bestimmen. Die folgenden drei Abschnitte behandeln die Staubklassen, den Ex-Schutz und die Erdung jeweils aus der betrieblichen Praxis heraus – bewusst ohne reine Normenaufzählung.

Staubklasse L, M und H nach EN 60335-2-69

Die Norm EN 60335-2-69 teilt Entstauber und Industriesauger nach der Gefährlichkeit des abgesaugten Staubs in drei Klassen ein – und diese Einteilung ist keine Ausstattungsoption, sondern eine Folge Ihrer Gefährdungsbeurteilung. Staubklasse L deckt Stäube mit Arbeitsplatzgrenzwerten über 1 mg/m³ ab, also unkritische Materialien wie Kalk oder Gips. Ab einem Grenzwert von 0,1 mg/m³ gilt Klasse M, unter die ein Großteil der Metallstäube fällt. Für krebserzeugende und besonders gesundheitsgefährdende Stäube ist Klasse H vorgeschrieben, deren Geräte einen Durchlassgrad von weniger als 0,005 Prozent einhalten müssen.

Für gewerbliche Metallwerkstätten ist die Staubklasse M damit in der Regel ausreichend. Schweißrauch beim Schweißen von Edelstahl und hochlegierten Stählen fällt dagegen nicht unter die Staubklassen nach EN 60335-2-69, sondern verlangt im Umluftbetrieb ein nach TRGS 528 geprüftes W3-Gerät (Prüfnorm DIN EN ISO 21904). Zur Klassifizierung gehören ab Klasse M zusätzlich eine Volumenstromüberwachung mit akustischer oder optischer Warneinrichtung sowie staubarme Entsorgungssysteme – bei Klasse H typischerweise ein vollständig geschlossener Beutel- oder Kassettenwechsel.

Der häufigste Fehler in der Praxis: Geräte werden nach Nennleistung, Behältergröße oder Preis beschafft, nicht nach dem Grenzwert des tatsächlich anfallenden Staubs. Wir ordnen Ihre Prozesse deshalb vorab stofflich ein und dokumentieren die Zuordnung so, dass sie gegenüber Aufsichtsbehörde und DGUV nachvollziehbar ist – als normative Entscheidung, nicht als Katalogmerkmal.

Erdung und Potentialausgleich: der häufigste Praxisfehler

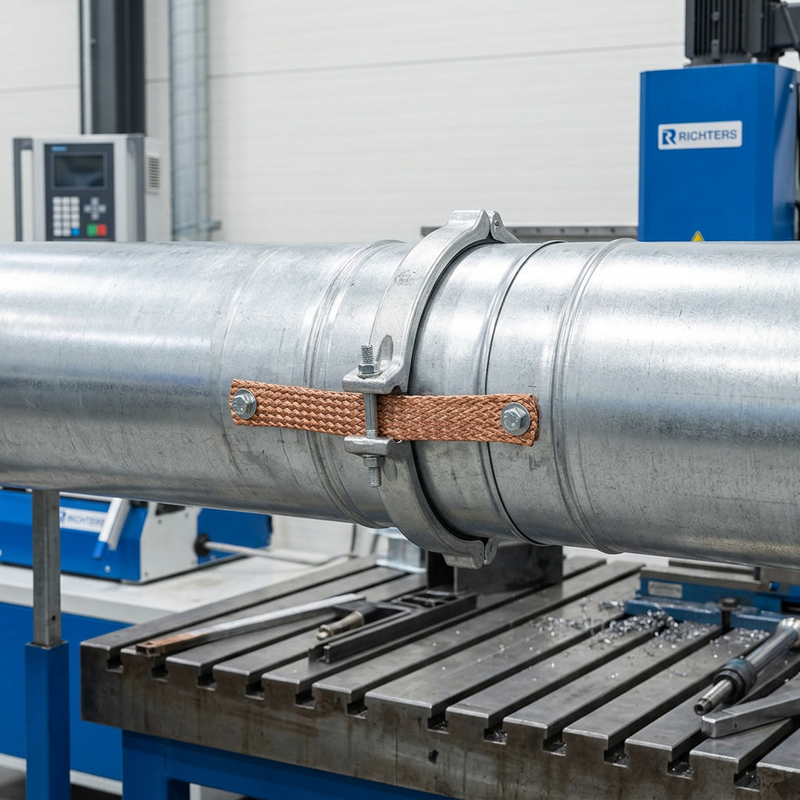
Wo Partikel mit hoher Geschwindigkeit an Rohrwandungen entlangschießen, reiben sie – und genau dabei entsteht elektrostatische Aufladung. Sitzt irgendwo im System ein metallisches Bauteil isoliert vom Rest, sammelt sich die Ladung dort, bis sie sich als zündfähiger Funke entlädt. In staubbeladener Atmosphäre reicht das als Zündquelle aus. Bei der Erdung von Absauganlagen sehen wir in Bestandsanlagen immer wieder dieselben zwei Fehler: Erstens werden Erdungsklemmen und Überbrückungslaschen bei Wartungsarbeiten oder beim Filterwechsel abgeschraubt und anschließend nicht wieder montiert – die Anlage läuft weiter, die leitfähige Kette ist aber offen. Zweitens werden defekte Rohrabschnitte nachträglich durch Kunststoffrohre ohne Metalleinlage ersetzt, meist aus Verfügbarkeitsgründen, womit der Strang elektrisch aufgetrennt ist, ohne dass es jemandem auffällt.

Wirksam ist deshalb nur ein durchgängiger Potentialausgleich über alle Bauteile: Rohrstränge, Schläuche, Filtergehäuse, Ventilator und Sammelbehälter. Für flexible Strecken setzen wir konsequent leitfähige Schlauchmaterialien mit angeschlossener Wendel ein. Und weil sich der Zustand im Betrieb verändert, gehört eine regelmäßige Durchgangsmessung mit dokumentiertem Prüfergebnis fest in den Wartungsplan – nicht als Formalie, sondern damit nach jedem Eingriff belegbar ist, dass die Kette wieder geschlossen ist.

Explosionsschutz und Zoneneinteilung

Fallen in Ihrem Betrieb staubexplosionsfähige Stäube an – etwa Aluminium- oder Titanstaub – prüfen wir die Anlage im Einzelfall auf den nötigen Explosionsschutz. Die Zoneneinteilung richtet sich nach der Betriebssicherheitsverordnung in Verbindung mit TRGS 720/721; die Richtlinie 2014/34/EU (ATEX) regelt dagegen die Anforderungen an die eingesetzten Geräte selbst.

Unsere ATEX-Ausführungen – Absaugarme, Ventilatoren und Filtergeräte – decken die Ex-Zonen 1 und 2 sowie 21 und 22 ab. Nicht im Programm: Zone 0 sowie die Absaugung von Flüssigkeiten wie Benzin. Den konkreten Schutzbedarf für Ihre Anlage klären wir gemeinsam mit Ihnen vor der Auslegung.

Planung, Umsetzung und Service durch RICHTERS Absaug- und Filtertechnik

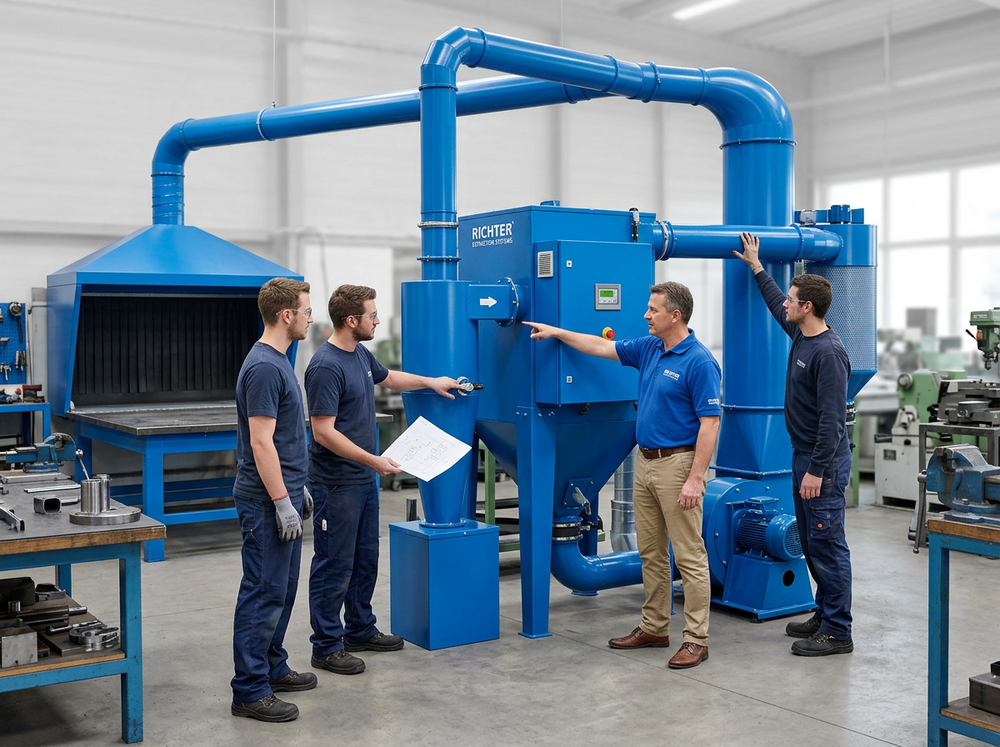
Eine Zusammenarbeit beginnt bei uns mit einer telefonischen Vorabklärung Ihrer Anforderungen; wenn sich daraus Fragen ergeben, die sich nur vor Ort klären lassen, sehen wir uns Prozesse, Arbeitsplätze, Hallensituation und vorhandene Technik gemeinsam mit Ihren Verantwortlichen an. Daraus entwickeln wir ein Konzept und anschließend ein Angebot, in dem die sicherheitstechnischen Anforderungen klar abgegrenzt sind – Sie erkennen vor der Bestellung, welche Leistungen, Schutzmaßnahmen und Nachweise enthalten sind und welche bauseits erbracht werden. Es folgen Lieferung, Montage, Inbetriebnahme und die Einweisung Ihrer Mitarbeiter am laufenden System.

Als Systemanbieter liefern wir aufeinander abgestimmte Komponenten von der Erfassung über das Rohrnetz bis zur Fortluft- oder Umluftführung – auf Wunsch aber auch einzelne Komponenten. Wo Standardtechnik an Ihre Gegebenheiten stößt, fertigen wir Sonderlösungen und Anpassungen bei Absauganlagen und Absaugtischen nach Maß. Die RICHTERS Absaug- und Filtertechnik GmbH ist zudem auf kurze Reaktionszeiten ausgelegt: Anfragen beantworten wir zügig und mit belastbaren Angaben, nicht mit Platzhalterpreisen.

Nach der Übergabe endet die Zusammenarbeit nicht. Über unsere eigene Filterversorgung erhalten Sie passende Filterelemente auch für ältere Anlagen, dazu Ersatzteile, Nachrüstungen und Erweiterungen – damit Ihre Absaugung über die gesamte Nutzungsdauer betriebssicher bleibt.

Bedarfsanalyse und Auslegung für Ihren Betrieb

Bevor überhaupt über Geräte, Fabrikate oder Preise gesprochen wird, steht die Datengrundlage. Wer eine Absauganlage planen will, braucht dafür eine vollständige Maschinen- und Arbeitsplatzliste mit den jeweiligen Bearbeitungsverfahren und Werkstoffen, die tatsächlichen Betriebszeiten und Einschaltdauern je Stelle, die vorhandene Hallenlüftung samt gesicherter Nachströmluft sowie die räumlichen Randbedingungen: verfügbare Aufstellflächen, Deckenhöhen, Trassenwege, Anschlussleistung und Druckluftversorgung. Ebenso wichtig sind Ihre Planungen für die nächsten Jahre – zusätzliche Maschinen, veränderte Hallenaufteilung oder neue Werkstoffe entscheiden mit über Reserven im Rohrnetz und in der Filterfläche.

Der weitere Ablauf ist bei uns immer gleich: Auswertung Ihrer Gefährdungsbeurteilung, Ermittlung der erforderlichen Erfassungsvolumenströme an jeder einzelnen Stelle, daraus abgeleitet die Auswahl von Erfassungselement, Filterstufe und Ventilator – abgestimmt mit Ihrer Fachkraft für Arbeitssicherheit und, wo sinnvoll, mit dem zuständigen Aufsichtsdienst der Berufsgenossenschaft.

Parallel rechnen wir die Wirtschaftlichkeit durch: Energiebedarf des Ventilators, kalkulierbare Filterwechselkosten und Entsorgungsaufwand für das abgeschiedene Material. Zu Fördermöglichkeiten für Arbeitsschutz- und Effizienzmaßnahmen geben wir Ihnen den aktuellen Stand, prüfen die Antragsfähigkeit aber gemeinsam mit Ihnen. Und Sie erhalten realistische Liefer- und Montagezeiträume – keine Wunschtermine, die im Projekt nicht haltbar sind.

Wartung, Filterwechsel und Prüfpflichten

Nach der Übergabe entscheidet der laufende Betrieb darüber, ob die berechneten Werte über Jahre gehalten werden. Zur regelmäßigen Wartung Ihrer Absauganlage gehören daher Sichtprüfungen an Erfassungselementen, Schläuchen und Gehäusedichtungen, die Auswertung der aufgezeichneten Differenzdruckwerte als Frühindikator für Filterzustand und Abreinigungsqualität sowie das Entleeren von Vorabscheidern und Sammelbehältern nach festgelegten Füllständen. Wie oft Filterelemente tatsächlich getauscht werden müssen, hängt von Staubart, Feuchte und Auslastung ab – im Einschichtbetrieb an einem Schleifplatz ergeben sich andere Intervalle als an einer dauerhaft laufenden Zerspanungsstrecke. Ebenso planbar behandeln wir das Reinigen von Rohrleitungen, Anlagenoberflächen und Hallenflächen, damit sich keine Ablagerungen als Brandlast aufbauen.

Hinzu kommen die Pflichtpunkte: wiederkehrende Prüfungen nach Betriebssicherheitsverordnung, darunter die Wirksamkeitsprüfung mindestens alle drei Jahre nach § 7 Abs. 7 Gefahrstoffverordnung, eine erneute Volumenstromkontrolle nach jedem Umbau, jeder zusätzlichen Absaugstelle und jeder Erweiterung sowie die dokumentierte Prüfung des Potentialausgleichs nach Eingriffen an der Anlage.

Unser Angebot dazu: Wir versorgen Sie mit passenden Ersatzfiltern für Ihre RICHTERS-Anlage und bieten Wartungsverträge mit festen Terminen und Prüfdokumentation. So bleiben Anlagenverfügbarkeit und Nachweisführung planbar, statt im Tagesgeschäft unterzugehen.

FAQ

Ist für Schweißrauch von Edelstahl eine besondere Filterklasse vorgeschrieben?

Ja. Schweißrauch von Edelstahl und hochlegierten Chrom-Nickel-Stählen enthält chrom(VI)-haltige Partikel und fällt nicht unter die Staubklassen L, M oder H nach EN 60335-2-69. Im Umluftbetrieb ist hier ein nach TRGS 528 geprüftes W3-Gerät vorgeschrieben (Prüfnorm DIN EN ISO 21904).

Welche Rolle spielt die Erdung bei einer Absauganlage in der Werkstatt?

Erdung und Potentialausgleich verhindern, dass sich beim Transport von Staub und Spänen im Rohrnetz elektrostatische Ladung aufbaut. Reibt Material an der Rohrinnenwand entlang, kann sich ein isoliert stehendes Metallteil aufladen und die Ladung als zündfähiger Funke entladen – in staubbeladener Atmosphäre reicht das als Zündquelle. Deshalb muss die gesamte Anlage elektrisch leitfähig und durchgängig verbunden sein:

  • Rohrstränge, Schläuche, Filtergehäuse, Ventilator und Sammelbehälter
  • leitfähige Schlauchmaterialien mit angeschlossener Wendel bei flexiblen Strecken
  • regelmäßige Durchgangsmessung mit dokumentiertem Prüfergebnis

Häufige Praxisfehler sind nicht wieder montierte Erdungsklemmen nach Filterwechsel oder nachträglich eingesetzte Kunststoffrohrstücke ohne Metalleinlage, die die leitfähige Kette unbemerkt unterbrechen.

Kann eine bestehende Werkstattabsaugung nachträglich erweitert werden, wenn neue Arbeitsplätze hinzukommen?

Ja, eine Erweiterung ist grundsätzlich möglich, sollte aber nicht ohne erneute Prüfung erfolgen. Entscheidend ist, ob das bestehende Rohrnetz, der Ventilator und die Filterfläche noch ausreichende Reserven für zusätzliche Erfassungsstellen bieten, da jede neue Absaugstelle den Volumenstrombedarf und die Druckverluste im System verändert. Wird einfach ein weiterer Absaugarm oder Tisch angeschlossen, ohne die Auslegung neu zu rechnen, sinkt oft die Absaugleistung an allen Plätzen gleichzeitig. Nach jeder Erweiterung ist außerdem eine erneute Volumenstromkontrolle sowie eine Prüfung des Potentialausgleichs erforderlich. Wir prüfen bei einer Erweiterung immer zuerst die bestehende Anlage vor Ort, bevor neue Komponenten angebunden werden.

Was ist der Unterschied zwischen Staubklasse M und Staubklasse H bei einer Werkstattabsaugung?

Beide Klassen sind in EN 60335-2-69 geregelt und richten sich nach dem Arbeitsplatzgrenzwert des abgesaugten Staubs. Staubklasse M gilt für Stäube mit einem Grenzwert ab 0,1 mg/m³ – darunter fällt ein Großteil der Metallstäube. Geräte dieser Klasse benötigen zusätzlich eine Volumenstromüberwachung mit akustischer oder optischer Warneinrichtung sowie eine staubarme Entsorgung. Staubklasse H ist für krebserzeugende und besonders gesundheitsgefährdende Stäube vorgeschrieben. Schweißrauch von Edelstahl und hochlegierten Stählen fällt dagegen nicht unter diese Staubklassen, sondern verlangt im Umluftbetrieb ein nach TRGS 528 geprüftes W3-Gerät. Der Wechsel der Klasse betrifft nicht nur den Filter selbst, sondern auch Entsorgungswege und Wartungsintervalle des gesamten Geräts.

  • Klasse M: Grenzwert ab 0,1 mg/m³, Warneinrichtung erforderlich
  • Klasse H: krebserzeugende Stäube, strengere Entsorgungs- und Wartungsanforderungen

Welche gesetzlichen Vorgaben muss eine Werkstattabsaugung in Deutschland einhalten?

Eine Werkstattabsaugung muss die Arbeitsplatzgrenzwerte sicher unterschreiten und die Maßnahmen aus der Gefährdungsbeurteilung abdecken. Maßgeblich ist die STOP-Rangfolge nach TRGS 500, für die Schweißrauchabsaugung ergänzt um TRGS 528: Die Absaugung als technische Maßnahme steht vor organisatorischen Vorgaben und persönlicher Schutzausrüstung. Bei brennbaren oder staubexplosionsfähigen Stäuben ist zusätzlich eine Zoneneinteilung nach der Betriebssicherheitsverordnung in Verbindung mit TRGS 720/721 mit einem Explosionsschutzdokument erforderlich; die Richtlinie 2014/34/EU (ATEX) regelt dabei die Anforderungen an die eingesetzten Geräte.

  • Einordnung des Staubs nach EN 60335-2-69 in Klasse L, M oder H
  • Durchgängiger Potentialausgleich und Erdung gegen elektrostatische Aufladung
  • Explosionsschutzdokument bereits in der Ausschreibungsphase
  • Regelmäßige Prüfungen nach Betriebssicherheitsverordnung und DGUV-Regeln

Ab welcher Werkstattgröße lohnt sich eine zentrale Absauganlage statt mobiler Einzelgeräte?

Als Richtwert gilt: Ab etwa fünf bis sechs festen, gleichzeitig genutzten Absaugstellen mit hoher Auslastung lohnt sich eine zentrale Anlage mit Rohrnetz eher als mehrere mobile Einzelgeräte. Entscheidend sind dabei nicht allein die Quadratmeter der Werkstatt, sondern der Gleichzeitigkeitsfaktor, die Betriebsdauer je Arbeitsplatz und die Möglichkeit, Ventilator und Filter außerhalb der Halle aufzustellen. Bei wenigen Plätzen, geringer Gleichzeitigkeit, gemieteten Flächen oder absehbaren Umbauten bleiben dezentrale Einzelgeräte wirtschaftlicher. In vielen Betrieben erweist sich ein Mischkonzept als sinnvollste Lösung: eine zentrale Anlage für Dauerverbraucher, ergänzt um mobile Geräte an selten genutzten Arbeitsplätzen.

Welche Absaugung eignet sich für eine Werkstatt mit gemischten Emissionen wie Schweißrauch und Schleifstaub?

Für gemischte Emissionen wie Schweißrauch und Schleifstaub gibt es keine pauschale Standardlösung, da beide Stoffe unterschiedliche Anforderungen an Erfassung und Filtertechnik stellen. Häufig lassen sich beide Emissionen über eine gemeinsame Anlage erfassen, wenn Erfassungselemente wie Absaugarme, Absaugtische oder Absaugwände prozessnah positioniert und mit einer geeigneten Vorabscheidung kombiniert werden. Wichtig ist dabei ein wirksamer Funkenvorabscheider vor dem Filter, da beim Schleifen und Schweißen Funken mitgeführt werden können. Die konkrete Auslegung hängt von Werkstoff, Arbeitsplatzanordnung und Menge der jeweiligen Emission ab und sollte individuell auf Ihren Betrieb abgestimmt werden.

Welche Unterlagen sollte ein Betrieb bei der Ausschreibung einer Werkstattabsaugung bereits einfordern?

Sinnvoll ist eine Anfrage, die auf einer vollständigen Datengrundlage statt auf Katalogpreisen beruht. Dazu gehört eine Maschinen- und Arbeitsplatzliste mit Bearbeitungsverfahren, Werkstoffen und Betriebszeiten je Stelle, ebenso die vorhandene Hallenlüftung samt Nachströmluft und die räumlichen Randbedingungen wie Aufstellflächen, Deckenhöhen und Trassenwege. Ergänzend sollten folgende Unterlagen eingefordert werden:

  • Gefährdungsbeurteilung und Angaben zu anfallenden Stoffen
  • geplante Erweiterungen oder zusätzliche Arbeitsplätze
  • Angaben zu Umluft- oder Fortluftbetrieb
  • Explosionsschutzdokument bei brennbaren Stäuben

So lässt sich der Volumenstrom je Erfassungsstelle korrekt ermitteln und ein belastbares Angebot erstellen, statt nachträglich teure Anpassungen vornehmen zu müssen.

Wie lange dauert die Planung und Installation einer kompletten Werkstattabsaugung?

Eine pauschale Zeitangabe wäre unseriös, da der Aufwand stark vom Umfang der Anlage abhängt. Grundlage ist immer eine Bestandsaufnahme vor Ort mit Erfassung der Arbeitsplätze, Emissionen und Hallensituation. Darauf folgt die Auslegung von Erfassung, Rohrnetz, Filterstufe und Ventilator, abgestimmt mit Ihrer Gefährdungsbeurteilung. Bei einzelnen Arbeitsplätzen oder mobilen Lösungen ist eine Umsetzung deutlich schneller möglich als bei einer zentralen Anlage mit umfangreichem Rohrnetz, Vorabscheidung und Explosionsschutzkonzept. Zusätzlich beeinflussen Lieferzeiten einzelner Komponenten sowie die Verfügbarkeit von Montagekapazitäten den tatsächlichen Projektablauf spürbar.

Welche Absaugung eignet sich für Betriebe mit ATEX-relevanten Stäuben oder Gasen?

ATEX-relevant sind Bereiche, in denen brennbare oder explosionsfähige Stäube und Gase auftreten, etwa bei Aluminium- und Magnesiumstaub oder bestimmten Lösemitteldämpfen. Hier ist eine Standardabsaugung nicht ausreichend: Erfassungselemente, Ventilatoren und Filtergeräte müssen in Ex-geschützter Ausführung geliefert und auf die jeweilige Ex-Zone abgestimmt werden. Grundlage ist immer eine genaue Prüfung des Einzelfalls, da Stoffcharakteristik, Zoneneinteilung und Explosionsschutzdokument über die konkrete Bauart entscheiden. Wichtig zu wissen: Für den Zone-0-Bereich sowie für Flüssigkeiten wie Benzin bieten wir keine Lösungen an. ATEX-Absaugungen sind bei uns kein Standardprodukt, sondern werden individuell konzipiert und beraten.

Ist Luftrückführung bei einer Werkstattabsaugung im Betrieb erlaubt?

Luftrückführung in die Werkstatt ist möglich, wenn die abgesaugte Luft ausreichend gefiltert wird – das ist bei vielen mobilen Filtergeräten der Fall. Bei krebserzeugenden, erbgutverändernden oder quarzhaltigen Stäuben (KMR-Stoffe) ist bei stationären Anlagen in der Regel Fortluft vorzusehen, und es dürfen nur dafür zugelassene Geräte eingesetzt werden. Gasförmige Emissionen werden durch keine Filterstufe zurückgehalten – hier ist Umluft generell ausgeschlossen.

  • Beim Schweißen von Edelstahl bzw. Chrom-Nickel-Stählen ist laut TRGS 528 grundsätzlich die Abluftführung vorzuziehen; Umluft ist nur mit einem W3-geprüften Gerät zulässig, Filtertürme sind dafür nicht geeignet.
  • Im Umluftbetrieb muss trotzdem ausreichend Frischluft nachgeführt werden – als Richtwert gelten rund 200 m³/h pro Schweißarbeitsplatz.
  • Ohne ausreichende Filterung muss die Luft nach außen abgeführt werden (Fortluft).

Ob Umluft im Einzelfall zulässig ist, hängt von Emissionsart, Filterklasse und den betrieblichen Gegebenheiten ab und sollte vor der Anlagenplanung geklärt werden.

Welche Fehler werden bei der Planung einer Werkstattabsaugung am häufigsten gemacht?

Häufig fehlt bei der Planung der Blick auf zukünftige Erweiterungen: Reserven für weitere Arbeitsplätze werden nicht eingeplant, sodass das Rohrnetz oder die Filterfläche später nicht mehr ausreichen. Auch der Energieverbrauch wird selten mitgedacht: Eine Abluftanlage benötigt dieselbe Menge an Zuluft, die im Winter erwärmt werden muss, und selbst im Umluftverfahren ist zusätzliche Frischluft erforderlich. Ein weiterer häufiger Fehler ist die unpassende Positionierung der Erfassungselemente zu weit vom eigentlichen Entstehungsort der Emission entfernt, wodurch trotz ausreichender Ventilatorleistung keine wirksame Erfassung erreicht wird. Typische Planungsfehler sind demnach:

  • Fehlende Reserven für spätere Erweiterungen
  • Unberücksichtigter Energie- und Zuluftbedarf
  • Zu große Distanz zwischen Erfassungselement und Emissionsquelle

Wie wird die passende Absaugleistung für eine Werkstatt mit mehreren Arbeitsplätzen berechnet?

Die Absaugleistung wird nicht pauschal je Arbeitsplatz addiert, sondern über den Erfassungsvolumenstrom jeder einzelnen Stelle berechnet – abhängig von Erfassungsgeometrie, Abstand zum Prozess und Emissionsverhalten. Bei mehreren Arbeitsplätzen ist zusätzlich der Gleichzeitigkeitsfaktor entscheidend: Arbeitszeit ist nicht gleich Absaugzeit, da beispielsweise beim Schweißen nur während der Lichtbogenzeit tatsächlich Emissionen entstehen. Aus der Summe der gleichzeitig aktiven Stellen sowie den Druckverlusten im Rohrnetz ergibt sich die erforderliche Ventilatorleistung. Wichtig für die Praxis:

  • Reserven für künftige zusätzliche Arbeitsplätze einplanen
  • Nachströmluft und Energiebedarf berücksichtigen
  • Auslegung nur nach tatsächlicher Gefährdungsbeurteilung, nicht nach Katalogwerten

Welche Wartung benötigt eine Werkstattabsaugung im laufenden Betrieb?

Zur Wartung gehören regelmäßige Sichtprüfungen an Erfassungselementen, Schläuchen und Gehäusedichtungen sowie die Auswertung der Differenzdruckwerte als Frühindikator für Filterzustand und Abreinigungsqualität. Vorabscheider und Sammelbehälter müssen nach festgelegten Füllständen entleert werden, Rohrleitungen, Anlagen- und Hallenflächen sind zu reinigen, damit sich keine Ablagerungen als Brandlast aufbauen. Wie oft Filterelemente getauscht werden, hängt von Staubart, Feuchte und Auslastung ab. Sinnvoll ist zudem ein Wartungsprotokoll, in dem Messwerte, Austauschtermine und festgestellte Mängel fortlaufend festgehalten werden, damit Abweichungen frühzeitig erkennbar sind.

  • Sichtprüfung von Erfassungselementen, Schläuchen und Dichtungen
  • Differenzdrucküberwachung zur Filterzustandskontrolle
  • Entleerung von Vorabscheidern und Sammelbehältern
  • Führung eines fortlaufenden Wartungsprotokolls

Welche Absaugtechnik eignet sich für das Sägen und Trennen von Stein und Beton?

Beim Sägen und Trennen von Stein und Beton sowie beim Reinigen von Verschalungen setzen wir in der Regel auf Patronenfilteranlagen mit Jet-Impuls-Abreinigung. Die gefilterte Luft lässt sich meist in die Werkstatt zurückführen. Bei gleichzeitigem Funkenaufkommen, etwa beim Trennschleifen, empfehlen wir zusätzlich einen Funkenvorabscheider als Brandschutzmaßnahme vor der Filteranlage.